DA

Din VFFS-linje er vurderet til 120 poser i minuttet, men den faktiske gennemstrømning stopper ved 85. Maskinen kan være perfekt justeret, servodrevene kan være nye, og operatøren kan være erfaren. I de fleste revisioner er den egentlige begrænsning filmrullen, der løber gennem formningskraven.
Højhastigheds VFFS-output bestemmes af filmens konsistens. Stabil friktionskoefficient, snæver tykkelsestolerance og et bredt varmeforseglingsvindue betyder mere end motorens rating. Hvis disse parametre glider, vil ingen maskinopgradering holde linjehastigheden.
Hvordan højhastigheds VFFS-maskiner fungerer, og hvad filmen skal gøre
En lodret formfyldningsforseglingsmaskine trækker film over en formningskrave, forsegler bagsømmen i længderetningen og tilføjer derefter en krydsforsegling, mens produktet fyldes. Ved 100-120 cyklusser i minuttet skal filmen glide konsekvent, danne en firkantet pude og forsegle øjeblikkeligt uden at brænde igennem.
Ved høj hastighed bliver formkraven et præcisionsværktøj. Filmen skal bøjes uden at rynke, glide uden at klæbe og stadig bevare printregistrering. Små variationer i banespændingen forstærkes, når maskinen cykler hvert halve sekund.
Friktionskoefficient
Film-til-metal COF på 0,2-0,35 forhindrer jitter ved formningsrøret. Hvis COF stiger efter et halvt skift, ændres posestigningen, og fotocytter stopper med at registrere.
Tykkelsestolerance
Målevariation over ±5 % ændrer forseglingstid og posevolumen. På højhastighedsstrækninger forårsager en spids på 10 µm i tværforseglingszonen svage eller brændte forseglinger.
Varmeforseglingsvindue
Et 20°C eller bredere fusionsvindue lader varmeforsegleren arbejde over en række temperaturer, så korte stop ikke producerer kolde forseglinger eller filmforbrændinger.
Stivhed og formbarhed
Filmen skal holde sin form rundt om formkraven. Flerlagsstrukturer med nylon- eller aluminiumsfolie giver det nødvendige modul til stabil poseformning ved høje cyklushastigheder.
Filmstruktur vs. højhastigheds VFFS-ydelse
Ikke alle fleksible film er designet til højhastigheds VFFS. Strukturen bestemmer, hvordan varme absorberes, hvor meget kraft forseglingen kan tage, og hvor konsekvent filmen fødes. En simpel sammenligning hjælper med at sætte realistiske forventninger.
Til krævende linjer balancerer coekstruderede PA/PE-film stivhed og forseglingshastighed. A 7-lags PA/PE termoformende film kan holde barriereydelsen, mens den modstår den mekaniske belastning ved højhastighedsformning. Iltfølsomme produkter såsom malet kaffe eller nødder har brug for et EVOH- eller nylonbarrierelag; disse harpikser øger også punkteringsmodstanden, hvilket reducerer nedetid forårsaget af filmsprængninger i formningsrøret.
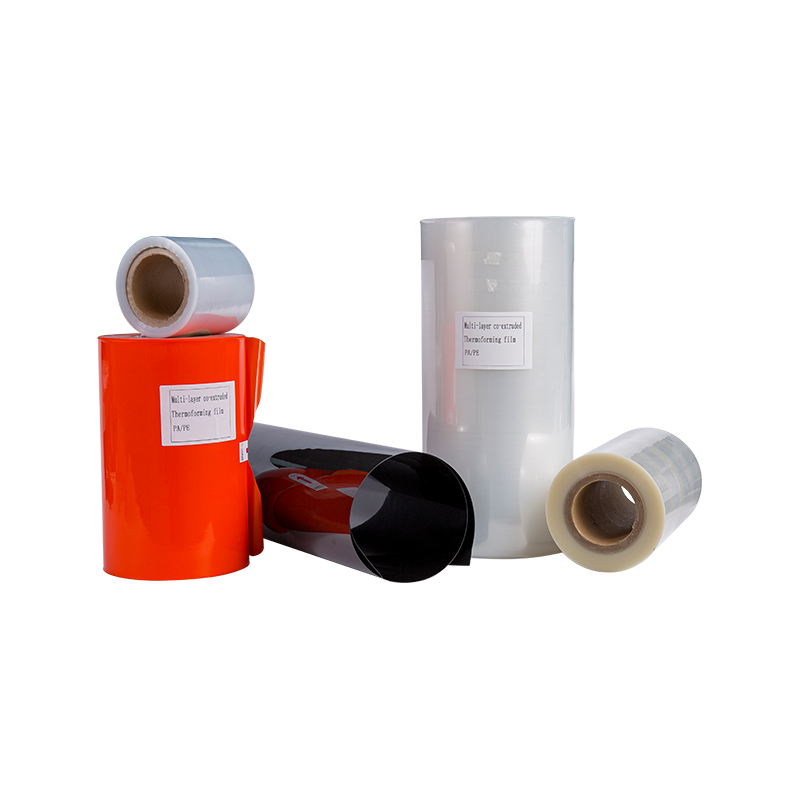 Engros 7-11 lag PA/PE General Barrier Thermoforming Film Suppliers, Com SC Shanghai - Kina 7-11 lag PA/PE General Barrier Thermoforming Film Suppliers and Company, Engros 7-11 lag PA/PE General... Se produkt →
Skjulte målinger: Tykkelsestolerance og tætningsintegritet
Hastighed er kun en del af ligningen. De skjulte omkostninger ved højhastigheds-VFFS er skrot forårsaget af tykkelsesvariationer. En film, der i gennemsnit er 80 µm, men har en fuld ±10 % tolerance, producerer fluktuerende forseglingsopholdstider og posedimensionsdrift.
Søjlerne ovenfor repræsenterer relativ tætningsintegritetsstabilitet på en linje, der kører 100 pakninger pr. minut. Strammere bånd giver færre afviste poser under et skift og mere forudsigeligt output.
Varmeforseglingsvinduet påvirker også, hvor hurtigt linjen kan køre. Et bredt vindue lader sealeren arbejde ved en lavere temperatur, mens den stadig opnår fuld tætningsstyrke. Dette reducerer filmforvrængning omkring forseglingsområdet og forbedrer udseendet af den færdige pose.
Hvor højhastigheds-VFFS tilføjer mest værdi
Højhastigheds-VFFS-emballage dominerer i produktkategorier, der har brug for ensartet posevægt, høje daglige volumener og stærk hyldebeskyttelse.
Kafferistere stoler på højhastigheds-VFFS til poser med hele bønner og malet kaffe, fordi processen holder luften ude før den endelige forsegling. En 250g-1 kg kaffepose med envejs afgasningsventil er en typisk pasform. Ved 100-120 poser i minuttet har filmen brug for en stiv fladbund eller sidekil-design, der kan åbne pålideligt under påfyldningsrøret. Vores muligheder for højhastigheds kaffepose kombiner barrierefilm med brugerdefineret print for at holde hyldens appel høj uden at bremse linjen.
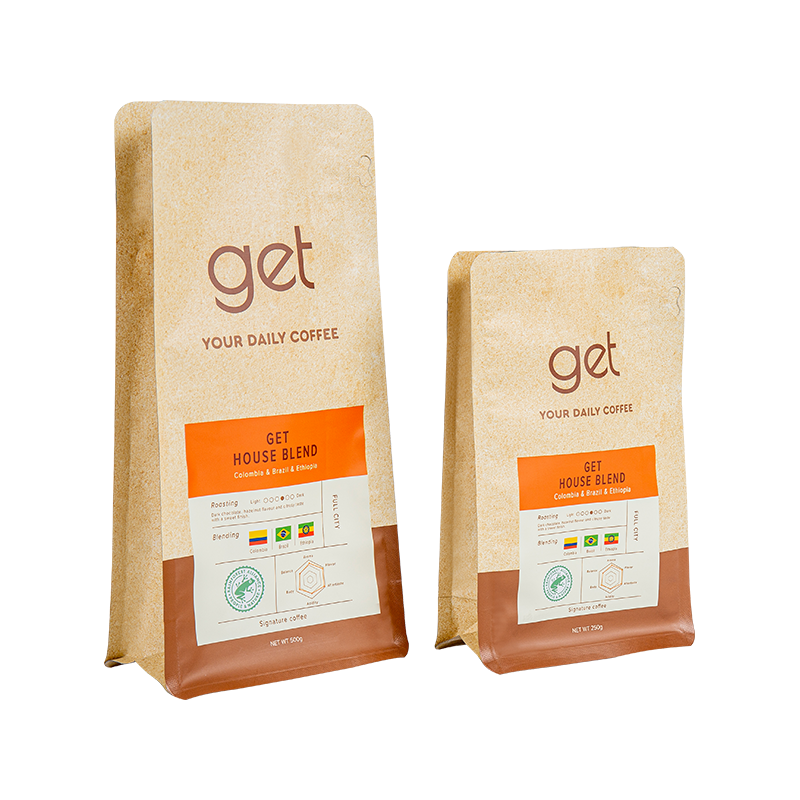 Engrossalg af 250 g, 500 g, 1 kg kaffebønne-pakkeleverandører, firma - SC Shang SC Shanghai - Kina 250 g, 500 g, 1 kg kaffebønne-emballagepose leverandører og firma, engros 250 g, 500 g, 1 kg kaffebønne-emballagepose, T... Se produkt →
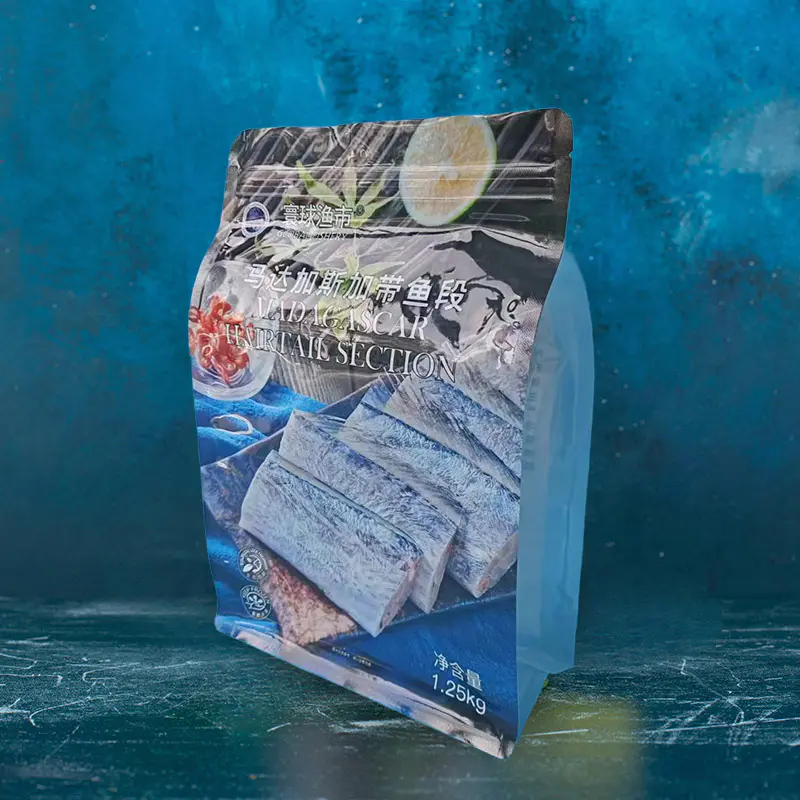
Frosne skaldyrs- og kødforædlere er også afhængige af højhastigheds-VFFS til individuelt dybfrosne fileter og rejer. Filmen skal overleve lave temperaturer og skarpe kanter. A højbarriere frosne skaldyrspose med anti-punktur lag og lavtemperatur varmeforseglinger er designet til den løbetilstand.
 Engros High Barrier Frosne Seafood Bag Suppliers, Company - SC Shanghai New M SC Shanghai - Kina High Barrier Frosne Seafood Bag Suppliers and Company, Engros High Barrier Frozen Seafood Bag, Frosne madposer er... Se produkt →
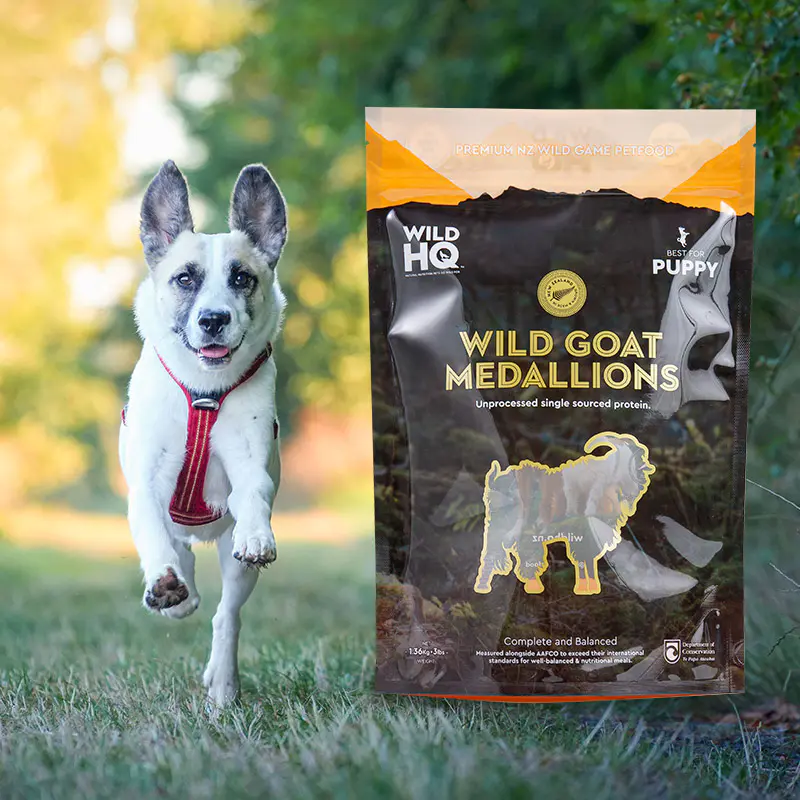
Kæledyrsgodbidderproducenter bruger højhastigheds-VFFS til små tasker med lynlås eller rivehak. Filmen skal være stiv nok til at åbne lynlåssporet med høj hastighed, hvilket ofte kræver et fladbundet design. Snackmærker foretrækker ofte digitaltrykt film til salgsfremmende pakker; muligheden for lav MOQ giver dem mulighed for at teste et nyt design uden at forpligte sig til en fuld lastbil.
En praktisk arbejdsgang til at matche film til en højhastigheds VFFS-linje
Valg af fleksibel emballage til højhastigheds-VFFS starter ikke med filmtekstur eller farve. Det starter med linjeparametre og produktbegrænsninger.
Trin 1: Definer hastighed og posestørrelse
Registrer målpakker pr. minut, posebredde og produktafviklingstid. Dette fikser formkraven dimensioner og tætning ophold vindue.
Trin 2: Kortlæg filmegenskaber til linjebehov
Tjek COF, tykkelsestolerance, varmeforseglingstemperaturområde og stivhed i forhold til maskinleverandørens anbefalede grænser.
Trin 3: Kør en forseglet test med produktet
Brug den faktiske påfyldningshastighed og produkttemperatur. Tjek posens dimensioner, tætningsstyrke og støvophobning på formningsrøret.
Trin 4: Overvåg og juster
Spor skrothastighed, fotocytregistrering og forseglingsmodstand. For co-ekstruderede film er bund termoformningsfilm specs guide giver nyttige referenceværdier for sporvidde og barrieredesign.
Fra et omkostningssynspunkt reducerer en film med snævrere gauge tolerance skrot med 1-2 % pr. skift. På en linje, der kører 100 poser/min i 20 timer, svarer en 2% skrotreduktion omtrent til 2.400 ekstra salgbare poser om dagen. Denne besparelse opvejer normalt den lidt højere pris på en højtydende coekstruderet film.
Vedligeholdelse og overensstemmelseskontrol
Selv den bedste film kan ikke kompensere for forsømte forseglingskæber eller slidte formkraver. Rutinetjek beskytter både linjehastighed og produktsikkerhed.
- Kalibrer varmeforseglingens temperatur og tryk ved starten af hvert skift. Brug et termoelement på forseglingskæbens overflade.
- Mål posens dimensioner og forseglingens skrælningsstyrke hvert 30. minut. Registrer værdierne mod filmlotcertifikatet.
- Kontroller, at filmens friktionskoefficient er inden for leverandørens specificerede bånd gennem hele rullen. Høje COF-aflæsninger forårsager poselængdedrift.
- Kontroller overensstemmelse med fødevarekontakt for den færdige pose. Dette omfatter migrationsgrænser, sikkerhed for trykfarve og FDA eller EU-krav til dit målmarked.
Dokumenterede filmcertifikater bør omfatte tykkelsesprofil, tætningsstyrke, COF og vanddamptransmissionshastighed. Når en linje stopper, eller der vises en forbrugerklage, hjælper disse data med at isolere, om problemet kom fra film, maskine eller produkt.
Vores in-house kvalitetskontrolprocedurer kombinere indgående filmtjek, online forseglingsinspektion og færdig posetest. Derfor kan vi dokumentere målertolerance og tætningsydelse, før en rulle når din maskine.
Højhastigheds-VFFS handler ikke kun om maskinen. Filmen er den variabel, der afgør, om du rammer 110 poser i minuttet eller nøjes med 80. Angiv din linjehastighed, barrieremål og produktbegrænsninger, og valider derefter filmen på reelle produktionsforhold. Partner med en fleksibel emballageleverandør, der kan levere ensartede rullemateriel og dokumenterede kvalitetsdata.